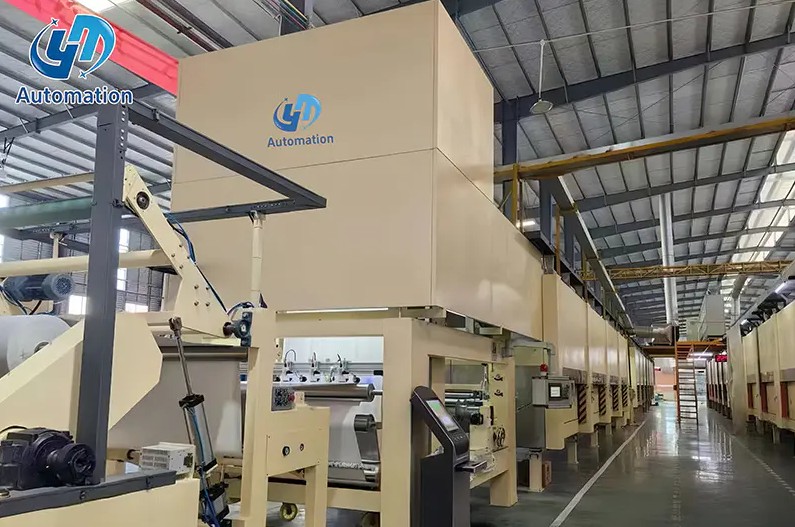
Na konci mnoha impregnovaných dekorativních papírových linek se na očích skrývá problém. Odvíječ se nasouvá čistě, impregnační stanice rovnoměrně nanáší pryskyřici a sušící sekce drží stabilní teplotní křivku. Poté synchronní řezačka dokončí svůj cyklus a hotové archy dorazí na místo stohování rychleji, než to zvládne ruční tým. Rychlost linky vytištěná na typovém štítku stroje již není skutečnou produkční rychlostí. Stohovací stanice se stala úzkým hrdlem a každou minutou ztráty je kapacita, kterou linka již nikdy nemůže obnovit. Pro závody zpracovávající průmyslový dekorativní základní papír je rozhodnutí o automatizaci této stanice rozhodnutím o skutečném výkonu, nikoli o pohodlí.
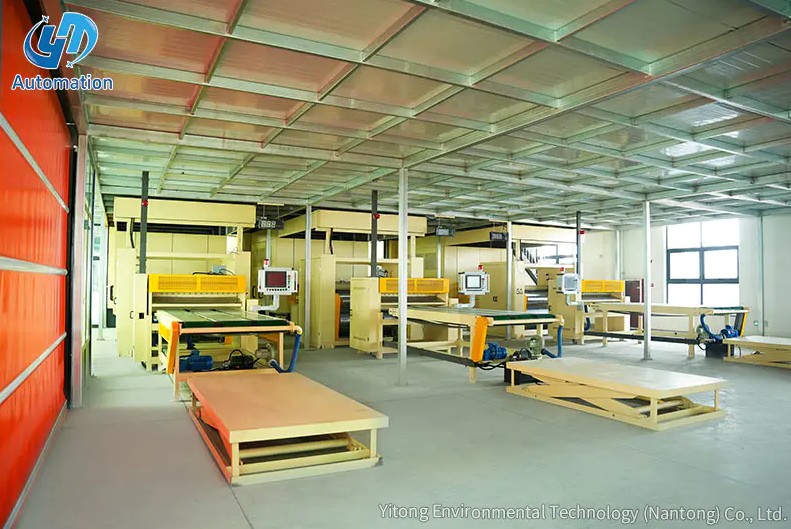
Automatická stohovací stanice přijímá nařezané listy z řezačky nebo poslední sekce dopravníku, zarovnává každý list proti pevným referenčním hranám a umístí každý list na zvedací plošinu, která se automaticky spustí, jak stoh roste. Celý cyklus se opakuje bez nepřetržitého zásahu operátora, a proto je stanice nejlépe chápána jako mechanická náhrada za nejpomalejší ruční práci na lince. Dobře navržená stanice provádí pět kroků v pevném pořadí:
Stanice tohoto druhu se používají na linkách, které vyrábějí dekorační papír impregnovaný pryskyřicí, kde vytvrzený povrch nesmí být při manipulaci seškrábán nebo třením. Mechanická konstrukce musí zabránit kluznému kontaktu mezi plechy, a proto na vyrovnání a tolerancích přenosu záleží stejně jako na rychlosti.
Celkový výstup linky je určen nejpomalejším sdíleným krokem a ve většině závodů na výrobu dekorativního papíru je tímto krokem stohování. Synchronní řezačka dokáže vyrobit 25 až 35 listů za minutu při normální rychlosti linky. Dvoučlenný tým pro ruční stohování, dokonce i při pravidelné rotaci, zřídka vydrží více než 9 až 10 listů za minutu za celou směnu. Výstupní mezera mezi řezačkou a zakladačem je obvykle větší než mezera mezi jakoukoli jinou dvojicí po sobě jdoucích strojů.
Sloupcový graf porovnává typickou propustnost stohování pro tři provozní režimy. Manuální stohování dosahuje maxima devíti listů za minutu, když se pravidelně střídají dva zkušení pracovníci. Poloautomatické uspořádání s asistovaným zvedáním dosahuje asi 18 listů za minutu. Plně automatizovaná stanice vydrží 30 listů za minutu bez přestávek kvůli únavě nebo rotaci směny. Za osm hodin se tato mezera rovná více než 10 000 listů za směnu na lince, která udržuje řezačku plně naloženou. Stohovací stanice proto musí být dimenzována na výkon řezačky, nikoli na to, co vydrží dva páry rukou.
Spolehlivost automatizované stohovací stanice závisí na pěti mechanických a řídicích systémech pracujících v krátké době cyklu. Každá součást má specifickou toleranci, která určuje, zda stanice může sledovat frézu hodinu po hodině bez zaseknutí nebo poškození hran.
| Komponenta | Funkce | Co ověřit |
|---|---|---|
| Přijímací dopravník | Přenáší každý list z řezačky do oblasti zarovnání kontrolovanou rychlostí | Rozsah otáček odpovídá výkonu řezačky a materiál pásu nepoškrábe arch |
| Zařízení pro boční vyrovnání | Přitlačí každý list k referenčním zarážkám, aby se vytvořila konzistentní hrana | Tolerance polohování do 1 mm a doba cyklu pod 1,5 sekundy |
| Zvedací a přenosový mechanismus | Přesune zarovnaný list na stoh bez posunutí | Hladký vertikální pohyb a žádné přetahování, které by poznačilo povrch pryskyřice |
| Stohovací platforma | Podporuje rostoucí zásobník a automaticky se snižuje | Maximální výška a hmotnost stohu odpovídá velikosti balíku a přístupu vysokozdvižného vozíku |
| Řídicí systém PLC | Koordinuje sekvenci, počítá listy a komunikuje s linkou | Kompatibilita se stávajícími linkovými signály a jednoduchá změna receptury |
Při hodnocení dodavatele písemně požádejte o toleranci polohování, dobu cyklu na zdvih a maximální hmotnost stohu. Tato tři čísla rozhodují o tom, zda stanice dokáže držet krok s vaší řezačkou po celý měsíc výroby. Yitong staví zvedací a stohovací plošina jako samostatná jednotka, takže může nahradit ruční stohovací bod bez změny zbytku linky.
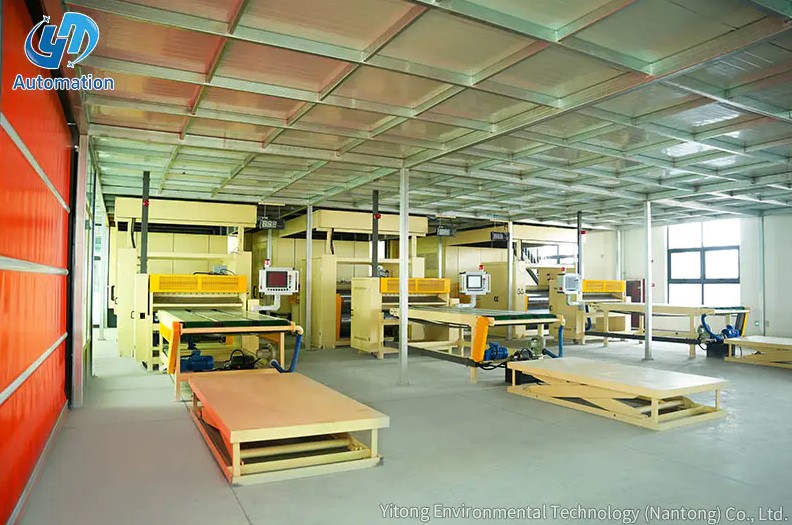
 Stohovací platforma pro impregnovaný dekorativní papír s nosností 3 tuny Tato samostatná zvedací a stohovací jednotka zvládne až 3 tuny, což z ní činí praktický upgrade pro ruční stohovací body. Spáruje se se stávajícími linkami a podporuje rychlost frézy, přičemž má na paměti toleranci, dobu cyklu a hmotnost stohu. Zobrazit produkt →
Správná volba závisí na struktuře směny, objemu plechu a na tom, jak velkou variabilitu podlaha snese. Závod s krátkými zakázkami na zakázku může ospravedlnit delší ruční stohování než závod s třísměnným provozem standardních formátů. Níže uvedené srovnání je praktickým výchozím bodem.
| Kritérium | Manuál | Poloautomatický | Automatizovaná stanice |
|---|---|---|---|
| Operátoři za směnu | 3 | 2 | 1 |
| Trvalá propustnost | 8 až 10 listů za minutu | 15 až 20 listů za minutu | 25 až 35 listů za minutu |
| Konzistence zásobníku | Záleží na operátorovi | Mírný | Vysoká a opakovatelná |
| Riziko poškození | Stoupá s únavou | Mírný | Nízká a stabilní |
| Počáteční investice | žádný | Nízká až střední | vyšší |
| Nejlépe se hodí pro | Krátký chod a nízký výkon | Řádky středního objemu | Kontinuální velkosériová výroba |
Spojnicový graf ukazuje, jak se vyvíjejí míry poškození plechu během osmihodinové směny. Oranžová čára představuje ruční skládání, začíná pod jedním procentem a stoupá přes šest procent, jak se únava hromadí. Modrá čára představuje automatizovanou stanici, která drží konzistentní sazbu pod půl procenta od první hodiny do poslední. Stoupající trend v ručním ovládání je způsoben pomalejšími reakcemi a opakovaným pohybem na konci směny. Pro výrobce, kteří třídí hotové archy, tento rozdíl přímo ovlivňuje prvotřídní výstup. Na křivce poškození často záleží ekonomičtěji než na rychlosti linky na typovém štítku.
Radarový graf porovnává manuální a automatické stohování v šesti provozních rozměrech. Automatizované stohování dosahuje vyšší rychlosti, konzistence, bezpečnosti obsluhy a efektivity podlahové plochy, protože stanice využívá kompaktní půdorys a nepotřebuje žádné dočasné úložiště kolem pracovního prostoru. Ruční stohování zůstává flexibilnější, protože osoba se může přizpůsobit nepravidelným velikostem listů bez změny programu. Snadná integrace je jediným rozměrem, kde se ruční ovládání zdá jednodušší, protože nepotřebuje žádné ovládací rozhraní s řezačkou. Celkový tvar vysvětluje, proč většina nových dekorativních papírových linek specifikuje automatizovanou stanici, i když je první nabídka vyšší. Skutečným kompromisem je disciplína při přechodu a plánování kontroly, nikoli mechanické schopnosti.
Přizpůsobte stanici vašemu skutečnému rozsahu velikostí archů a stohovacímu cyklu, nejen jmenovité rychlosti linky. Stanice dimenzovaná na maximální délku archu 2800 mm bude fungovat špatně, pokud je váš nejčastější formát 1400 mm a receptura se mění každé dvě hodiny. Níže uvedený kontrolní seznam pokrývá body, které po instalaci způsobují největší potíže.
Svislý pruhový graf porovnává počet operátorů potřebných na směnu pro tři uspořádání. Ruční stanice obvykle zabírá tři osoby, dva u stohu a jednoho střídajícího se u podávání. Poloautomatická stanice potřebuje dva operátory, kteří dohlížejí a asistují při změnách formátu. Automatizovaná stanice běží s jedním operátorem a v mnoha závodech tato osoba také dohlíží na řezačku a oblast vykládky. Během tří směn je rozdíl mezi manuálním a automatizovaným personálním obsazením šest lidí denně. Tam, kde je těžké najít kvalifikované pracovníky na lince, často rozhoduje o investici tato personální mezera.
Většina problémů s automatickými stohovacími stanicemi se objeví po instalaci, nikoli během prodejní diskuse. Následující chyby se na dekorativních papírových linkách objevují opakovaně a lze se jim vyhnout přísnější specifikací.
Dalším častým problémem je nákup stanice se špatnou referenční hranou pro stávající uspořádání podlaží. Před schválením konečného výkresu ověřte stranu obsluhy, výtlačnou stranu a vůli pro údržbu.
Automatizovaná stohovací stanice je jednou z nejrychleji se vyplácejících investic do linky na dekorativní papír, protože odstraňuje nejběžnější překážky, aniž by se změnila chemie nebo profil sušení. Pro závody, které vyhodnocují své možnosti, je často cesta s nižším rizikem začít se stohovací plošinou a poté rozšířit na kompletní řadu. Yitong's schopnost továrny pokrývá jak samostatnou stanici, tak celou impregnační linku, s kumulativním záznamem více než 1 000 projektových případů. Stanice, která se shoduje s řezačkou, rozsahem formátu archu a strukturou směny, ochrání výstup linky, za který již zaplatily upstream stroje.
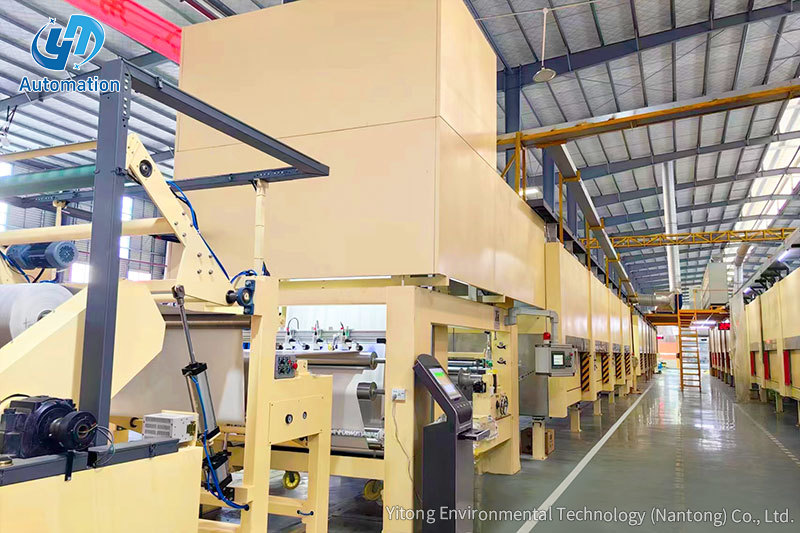
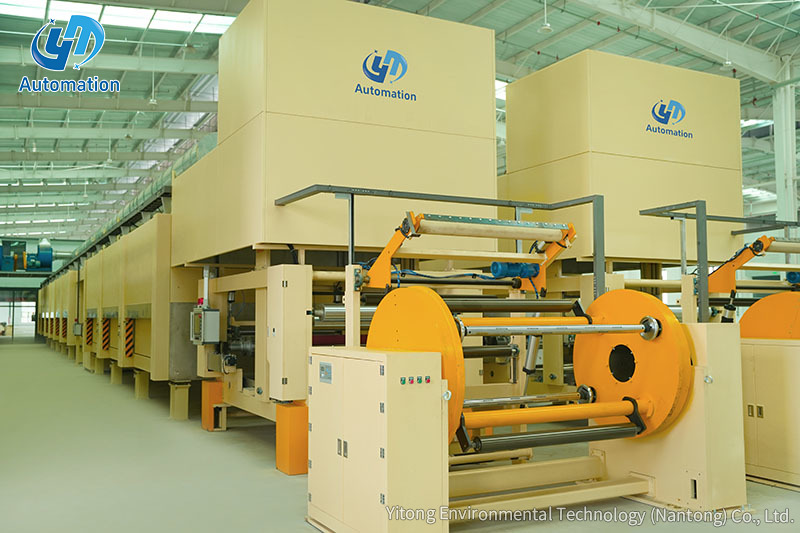 Jednostupňová impregnační linka pro výrobu melaminového papíru Tato horizontální impregnační a sušící linka pokrývá odvíjení pomocí zdvihového stohování a nabízí úspory energie díky motoru s permanentním magnetem a rekuperaci tepla. Vyhovuje vysokotlakým melaminovým deskám, zejména papírům spodní vrstvy, s rovnoměrným nátěrem. Zobrazit produkt →
Kontaktujte nás
Doporučené produkty
Pojďme dovnitř
Dotek
Yitong Environmental Technology (Nantong) Co., Ltd je výrobce specializující se na impregnační zařízení.
Kontaktujte nás
Phone: +86-19555016088
Email: [email protected]
Add:Jižně od Haiyan Road, západně od Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, Čína