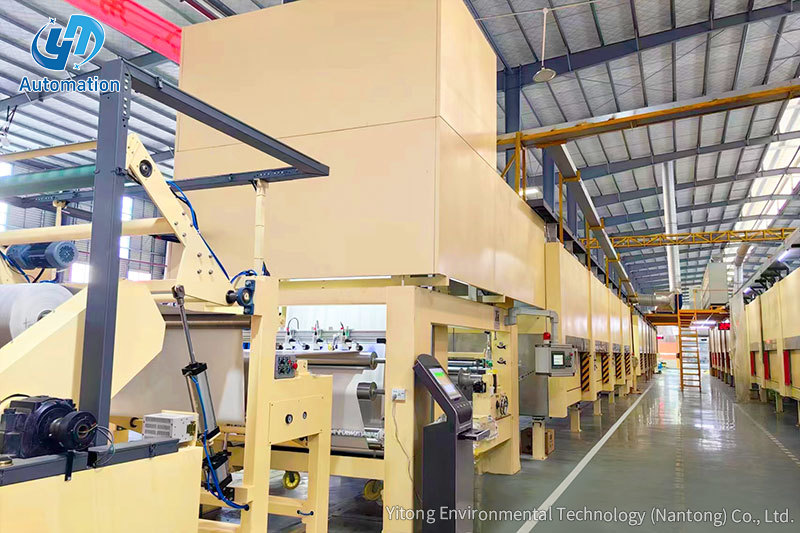
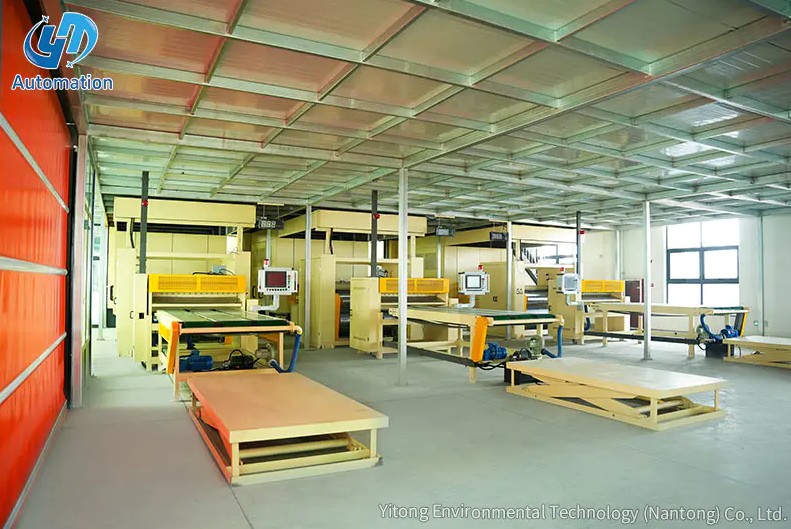
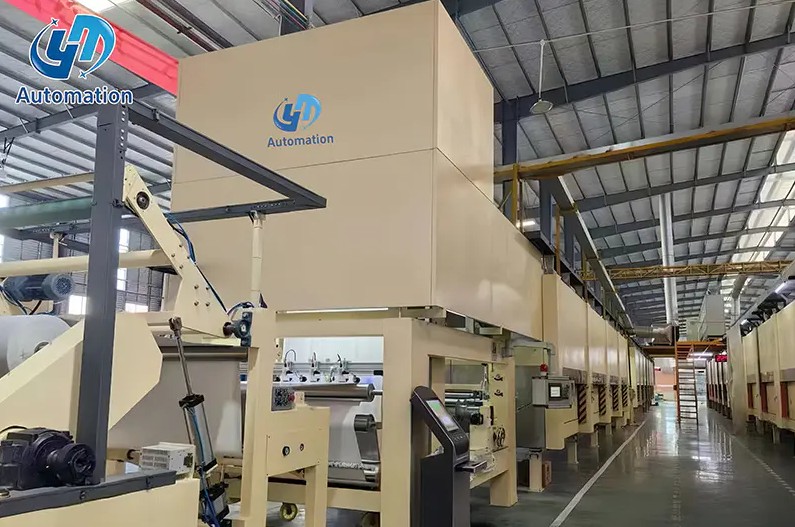
Představte si vysokorychlostní impregnační linku běžící nepřetržitě po dvě směny. Odvíjecí cívka se vyprázdní, papír se nasytí a potáhne a sušící pece odvedou svou práci. Poté se hotový arch dostane na konec linky, kde se musí rychle, rovnoměrně a bez poškození hran vytvořit stoh. Toto je okamžik, kdy automatizovaný stohovací systém rozhodne, zda celá linka dokáže dodržet slibovaný výkon.
Závěr je jasný: automatizace by měla být vyhodnocena, když rychlost linky překročí pohodlné tempo ruční manipulace, protože nesouosost stohu a opakované zvedání jsou běžnými zdroji pozdějších ztrát ve výrobě. Níže uvedené části pokrývají pracovní sekvenci, výběr komponent, ukazatele výkonu a úvahy o integraci. Každá sekce používá typická výrobní data, aby bylo srovnání konkrétnější.
Automatizovaný stohovací systém je programovatelná jednotka, která přijímá panely nebo listy z podávacího dopravníku a umísťuje je na úhlednou hromadu, paletu nebo zásobník. Může to být portálový rám s vakuovými zvedáky, jednosloupový robot s chapadlem nebo zvedací plošina, která spolupracuje s dopravníkem. Společným tématem je, že sekvence je řízena PLC nebo průmyslovým kontrolérem, nikoli operátorem. Systém používá senzory pro detekci materiálu, polohovací mechanismus pro jeho pohyb a ovladač pro koordinaci pohybu s protiproudovým vedením. Tyto systémy se používají všude tam, kde je třeba rychle stohovat ploché výrobky bez poškození jejich povrchu.
Operační sekvence se téměř na každém stroji řídí stejným logickým vzorem. Senzor na vstupu detekuje náběžnou hranu a šířku listu. Ovladač pak vypočítá cílovou pozici na základě přednastaveného vzoru zásobníku. Podtlakový nebo uchopovací systém zvedá list a pohyblivá osa jej nese do bodu vložení. Vzor je udržován úpravou bodu uložení pro každý cyklus. Nakonec se po předem nastaveném počtu kusů zkontroluje měření výšky stohu.
Načasování je kritické. Pokud regulátor čeká příliš dlouho mezi cykly, vstupní vedení se zastaví. Pokud se pohybuje příliš rychle, může se list kývat a přistávat odsazeně. Proto na tuhosti rámu, oblasti úchopu a profilu zrychlení záleží stejně jako na maximální rychlosti.
Různé rychlosti linky, velikosti panelů a uspořádání podlahy vedou k různým konfiguracím. Správná volba není o preferenci značky, ale o tom, jaké kinematické uspořádání poskytuje nejkratší cyklus s přijatelnou cenou. Níže uvedená tabulka porovnává nejběžnější typy, které se nacházejí v linkách na zpracování lepenky a papíru.
| Typ systému | Pohyb hlavní osy | Typická aplikace | Časový rozsah cyklu |
|---|---|---|---|
| Portálový zakladač panelů | Horní osy X a Z | Široké panely, nábytkové desky | 12-18s na cyklus |
| Jednosloupový robotický paletizátor | Otočné rameno s chapadlem | Kompaktní prostory a různé vzory | 15-25s na cyklus |
| Zvedací a stohovací plošina | Vertikální zdvih plus dopravník | Dekorativní stohy papíru, impregnační linky | 20-35s na cyklus |
| Dopravníkový zakladač | Horizontální přesun s násypkou | Světlé listy a souvislé čáry | 25-45s na cyklus |
 Stohovací platforma s kapacitou 3 tuny pro dekorativní papírové linky Tento plošinový zakladač je prezentován jako praktická volba pro dekorativní papírenské linky a nabízí nosnost 3 tuny, která podporuje jednodušší integraci se stávajícími výrobními systémy řízenými PLC. Zobrazit produkt →
Při porovnávání typů jsou jmenovité otáčky pouze výchozím bodem. Skutečná doba cyklu závisí na hmotnosti archu, spolehlivosti uchopení a na tom, jak rychle může PLC komunikovat s předřazenou sušičkou nebo řezačkou. Stohovač ve stylu plošiny se často stává první volbou pro dekorativní papír, protože se jednodušeji integruje. Pokud se produktová řada později přesune směrem k větším deskám, portálový systém se může stát lepší dlouhodobou možností.
Jakmile znáte vzorec pohybu, dalším krokem je porovnat čísla spíše než katalogové fotografie. Na produktivitu mají největší vliv tři metriky: doba cyklu na arch, kvalita stohu v plné výšce a množství požadované pozornosti operátora. Níže uvedený graf ukazuje typický indexovaný výkon, když portálový automatický zakladač nahradí ruční stohování na souvislé lince.
Indexované hodnoty vycházejí ze skutečných pozorování výroby. Ruční stohování je nastaveno na 100 jako běžná základní čára. Automatizované stohování obvykle dosahuje 140 nebo více pro rychlost zpracování. Kvalita stohu se zlepšuje, protože každý cyklus používá stejné souřadnice a tlak. I při efektivitě práce může automatizovaná linka běžet s jedním operátorem místo několika. To neznamená, že každý stroj poskytne tato čísla, ale ukazují druh mezery, kterou může dobře integrovaný systém vytvořit.
Jediný snímek výkonu je užitečný, ale důležitější je trend posunu. Ruční stohování má tendenci klesat po třetí hodině, zejména při vysoké hmotnosti kusů. Automatizovaný systém udržuje téměř plochou výstupní křivku. Spojnicový graf níže porovnává počet listů naskládaných za hodinu na konci každé hodiny v typické osmihodinové směně.
Spojnicový graf znázorňuje známý vzor. Automatizovaná linka zůstává mezi 44 a 47 cykly za hodinu po celou směnu. Manuální linka začíná na 38 cyklech, ale po čtvrté hodině klesne pod 30. K zatáčce přispívá únava, přestávky na občerstvení a tlak na udržení tempa. Při dvousměnném provozu dosahuje akumulovaná mezera asi 80 listů na řádek. To je důvod, proč nároky na propustnost založené na krátkých testech často nadhodnocují manuální výkon.
Další srovnání se zaměřuje na průměrnou dobu cyklu na zásobník. Kratší cyklus poskytuje lince širší okraj, když výkon sušičky vrcholí. Sloupcový graf níže porovnává ruční stohování, zvedací plošinu, jednosloupový paletizátor a portálový zakladač při podobných rozměrech archu.
Svislé pruhy ukazují dobu cyklu v sekundách na zásobník. Ruční manipulace trvá zhruba 45 sekund, protože operátor musí mezi listy zarovnat, posouvat a zastavit. Zvedací plošina to zkracuje na asi 28 sekund tím, že napomáhá vertikálnímu pohybu. Jednosloupové paletizátory zlepšují hodnotu na 22 sekund, zatímco portálové systémy dosahují za příznivých podmínek 18 sekund. Kompromisem je, že rychlejší stroje mají obvykle větší půdorys a vyšší investice. Výběr správného systému závisí na tom, kolik sekund se skutečně vyplatí ušetřit na vašich výrobních nákladech.
Nejlepší systém stohování není vždy ten nejrychlejší. Pokud linka běží mírnou rychlostí a továrna má omezenou podlahovou plochu, kompaktní zvedací plošina může poskytnout požadovaný výkon s nižším rizikem instalace. Pokud produktová řada zahrnuje velké desky a složité stohovací vzory, portálový zakladač poskytuje větší flexibilitu. Níže uvedená radarová tabulka porovnává dvě běžné možnosti v rámci pěti kritérií výběru: integrační úsilí, kapacita užitečného zatížení, flexibilita, prostorová efektivita a náklady. Vyšší skóre znamená, že možnost je v dané dimenzi jednodušší nebo silnější.
Radarový graf odhaluje, proč neexistuje univerzální vítěz. Zvedací plošina má velmi vysoké skóre z hlediska integrace a nákladů, což z ní činí bezpečnou volbu pro stávající impregnační linky. Portálový zakladač vyhrává kapacitou užitečného zatížení a flexibilitou, což je důležité, když se často mění velikosti panelů. Prostorová efektivita je blízko, protože oba formáty vyžadují výstupní zónu. Z praktického hlediska by rozhodnutí mělo začít rozsahem velikostí listů a dostupnou světlou výškou. Poté, co jsou tato omezení jasná, skóre obvykle rychle vyřeší spor.
Automatizovaný stohovací systém lze naplánovat jako součást nové linky nebo dodatečně vybavit stávající linku. Nejjednodušší cestou je vybrat zařízení, které odpovídá výšce dopravníku a řídicím signálům vaší aktuální linky. Jednotky, jako je zvedací a stohovací plošina, se dobře hodí po výjezdu ze sušárny nebo řezací sekce, protože nahrazují ruční polohu palety řízeným vertikálním zdvihem. Pro odsunutí hotového stohu lze k řídicí jednotce připojit dopravníkovou plošinu. Když je sekvence řízena PLC, zakladač se stává další osou výrobního procesu spíše než nezávislým strojem. S menším množstvím ručních zásahů dosahuje celá linie konzistentnějšího rytmu.
Upstream zařízení ovlivňuje kvalitu stohu více, než většina kupujících očekává. Pokud traktor nebo podávací jednotka vytvoří byť jen malou změnu rychlosti, okraje stohu nezůstanou zarovnané. Konstrukce podávacího dopravníku, délka řezu a oblast uchopení, to vše je třeba projednat s dodavatelem zařízení. Podrobnou diskuzi o tom, jak tažné jednotky ovlivňují celkovou efektivitu, si můžete prohlédnout v našem článku analýza účinnosti traktoru . Stejná logika platí pro dopravníková plošina která odnese hotový stoh pryč. Dobře sladěná sada komponentů je to, co odděluje rychlou linku od hladké linky.
Automatizovaný stohovací systém je logickou investicí, když ruční manipulace omezuje kapacitu výrobní linky. Začněte měřením aktuální doby cyklu, kvality stohu a nákladů na obsluhu. Poté porovnejte typy a údaje o výkonu uvedené v této příručce. Zařízení by mělo být vybráno tak, aby odpovídalo skutečným rozměrům panelu, dostupné podlahové ploše a architektuře ovládání vaší linky. Když jsou tyto body zarovnány, automatizace se vyplatí díky vyšší propustnosti, lepšímu zarovnání zásobníku a nižšímu pracovnímu tlaku.
Kontaktujte nás
Doporučené produkty
Pojďme dovnitř
Dotek
Yitong Environmental Technology (Nantong) Co., Ltd je výrobce specializující se na impregnační zařízení.
Kontaktujte nás
Phone: +86-19555016088
Email: [email protected]
Add:Jižně od Haiyan Road, západně od Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, Čína